logo
Produkte
Produkte
Haus > Produkte > Teile für die CNC-Bearbeitung > lange mechanische Verbindungsstange

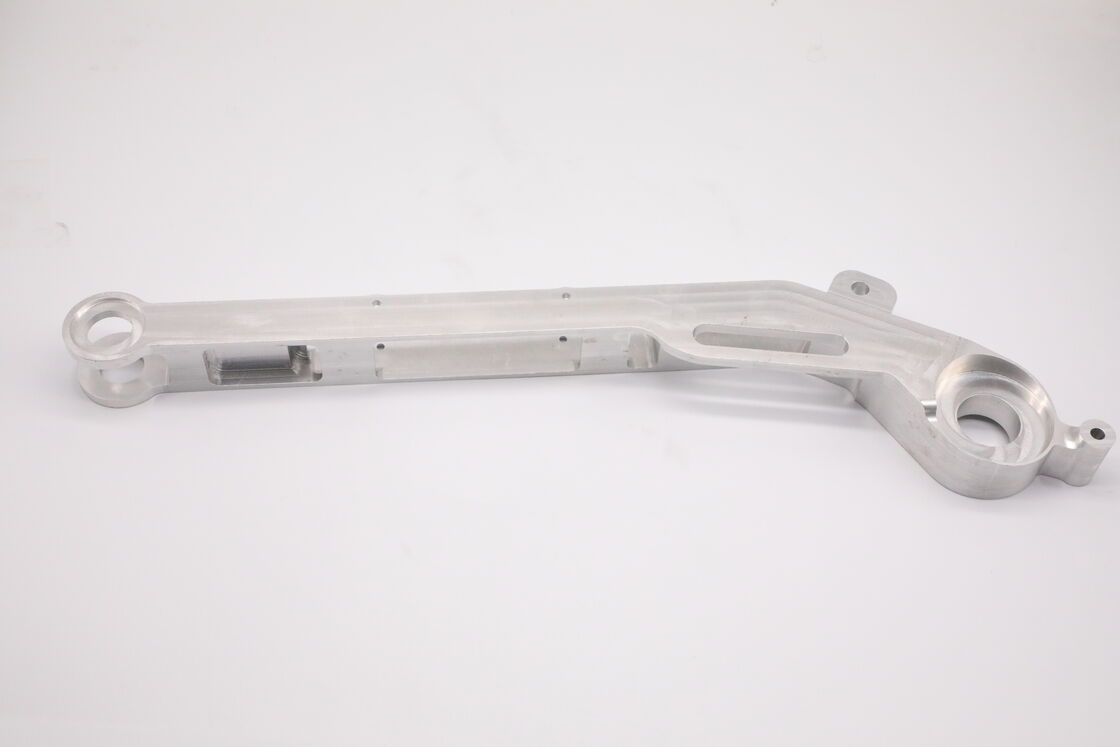
lange mechanische Verbindungsstange

Produktdetails

Herkunftsort: China

Markenname: WEL

Zertifizierung: ISO9001

Modellnummer: Keiner

Zahlungs-u. Verschiffen-Ausdrücke

Min Bestellmenge: 100

Preis: USD

Verpackung Informationen: Industrieverpackung

Lieferzeit: 8WEEKS

Zahlungsbedingungen: T/T

Versorgungsmaterial-Fähigkeit: 100000

Erhalten Sie besten Preis
Hervorheben:

mit einer Breite von mehr als 20 mm

,

CNC machining connecting rod

,

mit einer Breite von mehr als 20 mm

lange mechanische Verbindungsstange

1. Anwendung

Diese gebogene, lange mechanische Verbindungsstange mit Lagergelenkösen an beiden Enden wird hauptsächlich für automatisierte Schwenkmechanismen, Roboter-Aktuatorarme, Transfermodule, Schwenkarme von Prüfvorrichtungen und Getriebeglieder von Bewegungssimulationsgerätenverwendet. Großdimensionierte Lagerzapfen an beiden Enden sind mit Lagern und Stiften für Drehgelenke ausgestattet. Lichtreduktionsschlitze und kleine Positionierungslöcher am Träger dienen zur Montage von Sensoren, Endschaltern und Hilfszubehör. Als wichtiges bewegliches Bauteil für Hin- und Herschwenken und Drehmomentübertragung führt es Winkelbewegungen und Schub-Zug-Übertragungen unter wechselnden zyklischen Lasten aus und wird häufig in automatischen Produktionslinien und nicht standardmäßigen Werkzeugbaugruppen eingesetzt.

2. Material & Leistung

Kernmaterial: 6061-T6 Aluminiumlegierung Schlüssel-Leistung:

  • Zugfestigkeit ≥310 MPa, Streckgrenze ≥276 MPa. Gute Biegefestigkeit für den Hauptträger, beständig gegen plastische Verformung unter wechselnden zyklischen Lasten.
  • Dichte 2,7 g/cm³. Die geschlitzte Leichtbauweise reduziert die bewegliche Trägheit und verbessert die dynamische Reaktion des Mechanismus.
  • Hervorragende Bearbeitbarkeit für lange gebogene Profile, tiefe Bohrungen und gestufte Hohlräume.
  • Gute Ermüdungsleistung für hochfrequente Hin- und Herschwenkbewegungen, konform mit RoHS und REACH.

3. Verarbeitungsmethode

Hergestellt durch 5-Achsen-Verbund-CNC-Fräsen, integral bearbeitet aus massivem Aluminiumblock ohne Schweißen.

  • Kernprozesse: Konturfräsen des langen Trägers, Bohren der Gelenklagerösen, Fräsen der Gewichtsreduktionsschlitze, Bohren von Positionierungslöchern und Senkbohrungen, Fräsen von Innenhohlräumen, Formen des gebogenen Übergangsabschnitts.
  • Hilfsprozesse: Vollkantige Anfasung, gründliches Entgraten und Späneentfernung aus Bohrungen und Schlitzen.
  • Mehrfachaufspannungs-Kompensation zur Minimierung von Verzug bei langen Teilen, Gewährleistung der Parallelität und Koaxialität der beiden Endgelenklöcher für eine reibungslose Schwenkbewegung.

4. Bearbeitungsgenauigkeit & Nutzungsanforderungen

Bearbeitungsgenauigkeit:

  • Maßtoleranz: ±0,015 mm
  • Geometrische Toleranz: Parallelität zwischen den beiden Gelenklagerbohrungen ≤0,02 mm, Rundheit der Bohrung ≤0,015 mm, Positionstoleranz der Montagebohrung ≤0,02 mm
  • Oberflächenrauheit: Ra ≤1,6 μm, glatte Innenbohrung für Lager- und Stiftpassung. Nutzungsanforderungen:
  • Betriebstemperatur: -20°C ~ +85°C, hält wechselnder Zug-, Druck- und Stoßbelastung durch Hin- und Herschwenken stand.
  • In die Gelenklöcher eingesetzte Lager und Stifte müssen sich frei und ohne Klemmen drehen lassen; Drehmoment der Stiftverriegelung kontrollieren, um Verformung der Bohrung durch Quetschung zu vermeiden.
  • Der Hauptträger ist das primäre tragende Teil; nicht durch erzwungenes Biegen überlasten. Kleine Positionierungslöcher dienen nur zur Hilfsmontage und können keine schwere Last tragen.
  • Lagern Sie blanke Aluminiumteile in trockener Umgebung, um Verfärbungen durch Oxidation zu vermeiden.

5. Wärmebehandlung

Wärmebehandelt mit Lösungsglühen plus künstlicher Alterung (T6).

  • Zweck: Entlastung von Restspannungen beim Fräsen bei langen Bauteilen, Vermeidung von Verbiegen und Verwinden des Schwenkarms, Stabilisierung der relativen Positionsgenauigkeit der Gelenklöcher, Verbesserung der Biegefestigkeit und Ermüdungsbeständigkeit.

6. Nachbehandlung

Rohe gefräste Aluminiumoberfläche ohne Anodisierung.

  • Die ursprüngliche CNC-Metalltextur bleibt erhalten. Der Montageabstand bleibt präzise ohne Einfluss der Beschichtungsdicke. Optionale natürliche / schwarze Anodisierung kann nach Kundenwunsch angewendet werden. Halten Sie blanke Aluminiumteile feuchtigkeitsgeschützt.

7. Qualitätskontrolle

Vollständige Prozessqualitätskontrolle gemäß ISO9001:

  • Eingangsprüfung: Spektroskopische Materialverifizierung mit 6061-T6 Materialzertifikat.
  • Zwischenprüfung während des Prozesses: Überwachung von Verbiegungen bei langen Werkstücken, Prüfung der Parallelität und Rundheit von Gelenklöchern, Verifizierung von Schlitzabmessungen.
  • Endprüfung: Vollständige Maßprüfung, Sichtprüfung auf Abplatzungen und Grate; rückverfolgbare Prüfberichte pro Charge.
  • Reinigung vor dem Versand: Vollständige Entfernung von Aluminiumspänen aus Lagerbohrungen, Positionierungslöchern und Gewichtsreduktionsschlitzen, um die Anforderungen der Montage von Bewegungsmechanismen zu erfüllen.
  • Industrieverpackung: Jedes Teil ist mit PE-Schutzfolie umwickelt, insbesondere für innere Lagerbohrungen und Dichtflächen. EPE-Schaumstoffdichtungen trennen die Teile, um Kratzer und Dellen zu vermeiden. Verpackt in strapazierfähigen antistatischen Kartons, gestützt durch Perlbaumwolle, um Verbiegungen des langen Arms während des Transports zu verhindern. Export-Wellpapp-Außenkartons mit Teilenummer und Chargennummer gekennzeichnet. Palettenverpackung für Großaufträge für See- und Landversand, um Verformungen durch Quetschung zu vermeiden.